

-
Mayıs 26, 2026
- 0 Comment
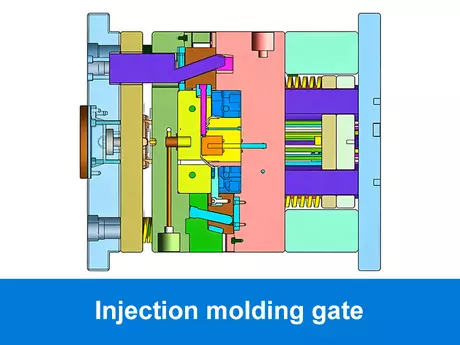
Enjeksiyon Kalıplarında Yolluk Girişi
Enjeksiyon kalıplarında yolluk girişi, kalıp yolluk kanalını ve boşluğu birbirine bağlayan temel unsurdur ve plastik dolum etkisini, parça yüzey kalitesini, boyutsal kararlılığı ve üretim verimliliğini doğrudan belirler. Kalıp tasarımcıları ve ürün mühendisleri için, akış izleri, kaynak çizgileri, çökme izleri ve çarpılma gibi yaygın kalıplama kusurlarından kaçınmak için enjeksiyon kalıplama geçidi tiplerini, tasarım kurallarını ve seçim becerilerini öğrenmek çok önemlidir. Bu makale, enjeksiyon kalıplarında yolluk girişlerinin tanımını, sınıflandırmasını, seçim kriterlerini, tasarımın kilit noktalarını, kusur nedenlerini ve iyileştirme çözümlerini kapsamlı bir şekilde açıklayarak, farklı plastik ürünler, malzemeler ve seri üretim talepleri için en uygun geçit çözümünü seçmenize yardımcı olur.
1. Enjeksiyon kalıplarında yolluk girişi nedir ?
Enjeksiyon kalıplarında, erimiş plastiğin yolluk sisteminden kalıp boşluğuna girdiği küçük açıklık, giriş deliği olarak adlandırılır. Yolluk ve boşluk arasındaki kritik bağlantı görevi gören giriş deliği, parçayı doldururken plastiğin akış hızını, hızını ve sıkıştırma basıncını kontrol eder. Doğru giriş deliği tipini seçmek çok önemlidir, çünkü parçanın görünümünü, yapısal bütünlüğünü ve üretim verimliliğini doğrudan etkiler.
Kalıbın sadece küçük bir alanını oluşturmasına rağmen, giriş noktası dolum dengesi, sıkıştırma basıncı, yüzey kalitesi, büzülme ve parça mukavemeti üzerinde büyük bir etkiye sahiptir. Kötü tasarlanmış enjeksiyon kalıbı giriş noktası, akış izlerine, kaynak çizgilerine, çökme izlerine, çarpılmaya veya görünür giriş noktası izlerine yol açabilir.
Farklı ürünler farklı besleme kapısı çözümleri gerektirir ve besleme kapısı, parça yapısı, malzeme akışı, yüzey gereksinimleri ve üretim hacmine göre seçilmelidir. Örneğin, kalın duvarlı bir plastik parça daha güçlü ve daha doğrudan dolum gerektirebilirken, kozmetik bir gövde daha iyi besleme kapısı izi kontrolü ve daha düzgün akış davranışı gerektirebilir.
Bu nedenle, giriş noktası seçimi, kalıp yapısı tamamlandıktan sonra değil, enjeksiyon kalıbının genel tasarımıyla birlikte gözden geçirilmelidir.
Bu nedenle, enjeksiyon kalıplarda giriş noktası tasarımı sadece bir malzeme giriş noktası oluşturmakla ilgili değildir. Parça yapısı, malzeme özellikleri, yüzey gereksinimleri ve seri üretim ihtiyaçlarına göre seçilmelidir. Doğru bir giriş noktası çözümü, parçanın daha tutarlı bir şekilde dolmasına yardımcı olur, kalıplama hatalarını azaltır ve üretim verimliliğini artırır.
“Her gün için belirlenen yükü yalnızca o gün taşırsak, bunu kolayca yönetebiliriz. Ancak dünün yükünü bugün tekrar taşır, bir de henüz taşıma zamanı gelmemiş yarının yükünü eklersek, o zaman yük bizim için fazla ağır olur.”
Rebert Kosta
2. Enjeksiyon Kalıplarında Yolluk Giriş Tipleri
Her plastik parça için geçerli tek bir enjeksiyon kalıplarında yolluk ağzı (gate) yoktur. Enjeksiyon kalıplarında doğru ağız tipi, parça boyutuna, malzemeye, duvar kalınlığına, yüzey gereksinimlerine, üretim hacmine ve kalıp yapısına bağlıdır. İyi bir enjeksiyon kalıp ağzı tasarımı, dolum performansı, ağız izi kontrolü, üretim verimliliği ve parça kalitesi arasında denge kurmalıdır.
Aşağıda plastik kalıp tasarımında kullanılan en yaygın enjeksiyon kalıplama giriş tipleri yer almaktadır.
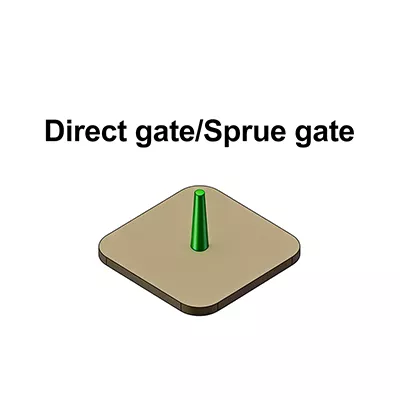
2.1 Direkt giriş
Doğrudan girişli enjeksiyon kalıpları olarak da bilinen sprue girişli enjeksiyon kalıplarında, erimiş plastiğin doğrudan sprue’dan kalıp boşluğuna akmasına olanak tanır. Akış yolu kısa ve giriş kesiti nispeten büyük olduğundan, enjeksiyon kalıplamada bu tip giriş, güçlü bir dolum basıncı sağlayabilir ve dolum aşamasında basınç kaybını azaltabilir.
Pratik enjeksiyon kalıplama giriş tasarımında, büyük plastik parçalar, kalın duvarlı bileşenler ve görünüm gereksinimlerinin öncelikli olmadığı basit yapılı ürünler için genellikle yolluk girişleri kullanılır. Diğer bazı enjeksiyon kalıplarında ki giriş seçenekleriyle karşılaştırıldığında, yolluk girişi daha doğrudan bir akış yolu sunar; bu da yüksek viskoziteli veya akışkanlığı düşük malzemelerin kalıba daha verimli bir şekilde girmesine yardımcı olabilir.
Ancak, enjeksiyon kalıplamada giriş ve yolluk yine de dikkatlice değerlendirilmelidir. Genellikle daha büyük bir giriş izi bırakan ve giriş bölgesinin yakınında ısı yoğunlaşmasına neden olabilen bir yolluk girişi, yüksek parlaklıkta yüzeyler, şeffaf parçalar veya katı kozmetik gereksinimleri olan ürünler için genellikle ilk tercih değildir. Bu uygulamalar için, kenar girişleri, tünel girişleri veya valf girişli enjeksiyon kalıplama gibi diğer çözümler, giriş izleri ve yüzey kalitesi üzerinde daha iyi kontrol sağlayabilir.
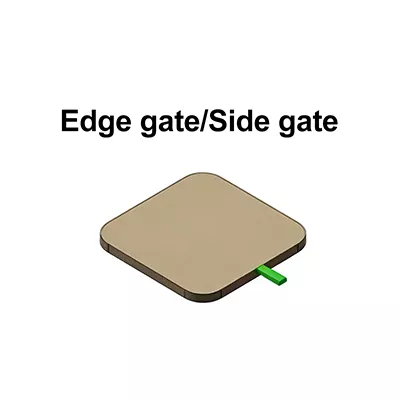
2.2 Kenardan Yolluk Girişi
Kenar geçidi, en yaygın enjeksiyon kalıplama geçit tiplerinden biridir. Genellikle plastik parçanın kenarına yerleştirilir ve erimiş plastiğin ayırma çizgisi üzerinden kalıp boşluğuna girmesini sağlar. Yapısı basit ve işlenmesi kolay olduğu için standart enjeksiyon kalıp geçidi tasarımında yaygın olarak kullanılır.
Direkt yolluk girişli enjeksiyon kalıplarında ki yöntemine kıyasla, kenardan yolluk girişi , giriş konumunda daha fazla esneklik sunar ve gövdeler, kapaklar, braketler ve yapısal bileşenler gibi orta ve büyük boyutlu plastik parçalar için daha uygundur. Bununla birlikte, enjeksiyon kalıplarında akış izlerini, kaynak çizgilerini, düzensiz büzülmeyi veya çarpılmayı önlemek için yolluk girişi ve yolluk kanalı dikkatlice dengelenmelidir.
Kenardan Girişin Avantajları | Kenardan Girişin Sınırlamaları | Tipik Uygulamalar |
Basit kalıp yapısı ve uygun maliyetli takım üretimi. | Kalıp izi parçanın kenarında kalır ve düzeltilmesi gerekebilir. | Plastik gövdeler, kapaklar, braketler, paneller. |
Orta ve büyük boyutlu, dolgu ihtiyacı istikrarlı olan parçalar için uygundur. | Geçit yerinin yanlış konumlandırılması, akış izlerine veya kaynak çizgilerine neden olabilir. | Genel endüstriyel parçalar ve elektronik muhafazalar. |
Kalıp tasarımı sırasında yolluk giriş boyutu ve konumu kolayca ayarlanabilir. | Otomatik çapak alma işlemleri veya yüksek estetik gereksinimli yüzeyler için ideal değildir. | Otomotiv plastik parçaları ve yapısal bileşenleri. |
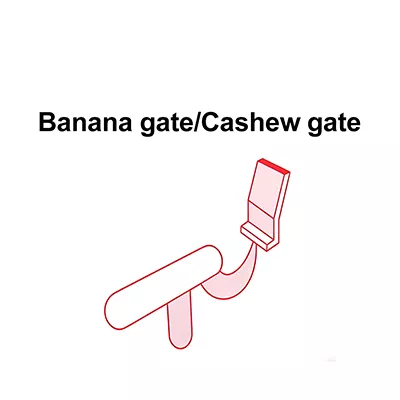
2.3 Tünel Yolluk Girişi / Dalgıç Yolluk
Tünel tipi kalıp girişi, diğer adıyla dalgıç yolluk girişi, ayırma çizgisinin altında tasarlanmış bir enjeksiyon kalıp girişidir. Kalıptan çıkarma sırasında, bu ağız parçadan otomatik olarak ayrılabilir; bu da onu yüksek hacimli üretim ve daha az manuel kesme gerektiren projeler için uygun hale getirir.
Enjeksiyon kalıplarında giriş tasarımında, tünel tipi girişler genellikle küçük ve orta boyutlu plastik parçalar için kullanılır. Tek kanallı giriş veya kenar girişli enjeksiyon kalıplama ile karşılaştırıldığında, daha iyi otomasyon verimliliği sağlarlar ve ikincil işlemleri azaltmaya yardımcı olurlar. Bununla birlikte, enjeksiyon kalıplarında giriş ve yolluk dikkatlice tasarlanmalıdır, çünkü uygun olmayan tünel tipi giriş boyutu veya açısı giriş kırılmasına, gerilme izlerine veya yetersiz doluma neden olabilir.
Tünel Yolluğun Avantajları | Tünel Yolluğun Sınırlamaları | Tipik Uygulamalar |
Fırlatma sırasında otomatik giriş kısmının ayrılmasına olanak tanır. | Özellikle kırılgan plastikler olmak üzere, tüm malzemeler için uygun değildir. | Küçük ve orta boy plastik parçalar. |
Elle kesme işlemini azaltır ve üretim verimliliğini artırır. | Yolluk giriş açısı ve boyutu dikkatlice tasarlanmalıdır. | Kapaklar, düğmeler, konektörler, küçük gövdeler. |
Yolluk izi daha az görünür bir alanda kalmasına yardımcı olur. | Kötü tasarlanmışsa gerilmeye veya kırılmaya neden olabilir. | Yüksek hacimli enjeksiyon kalıp projeleri. |
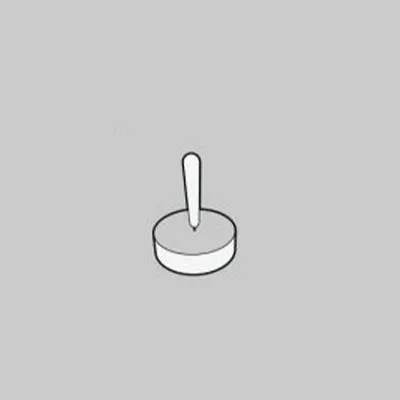
2.4 İğne Yolluk
Üç plakalı kalıplarda ve çok boşluklu kalıplarda yaygın olarak kullanılan bir pimli giriş noktası vardır. Bu enjeksiyon kalıplama giriş noktası küçük bir giriş izi oluşturur ve genellikle hassas plastik parçalar veya daha iyi görünüm gereksinimlerine sahip ürünler için tercih edilir.
Enjeksiyon kalıplarının giriş tasarımında, iğne yolluklu girişler, girişin parçanın kenarı yerine belirli bir konuma yerleştirilmesi gerektiğinde kullanışlıdır. Ayrıca çok gözlü kalıplarda dengeli dolumu desteklerler. Bununla birlikte, basit bir kenar girişine kıyasla, kalıp yapısı daha karmaşıktır ve kalıp maliyeti genellikle daha yüksektir.
Genel olarak, iğne yolluklu giriş, özellikle giriş izi kontrolü ve boşluk dengesinin önemli olduğu durumlarda, küçük hassas parçalar için enjeksiyon kalıplamada uygun bir giriş türüdür.
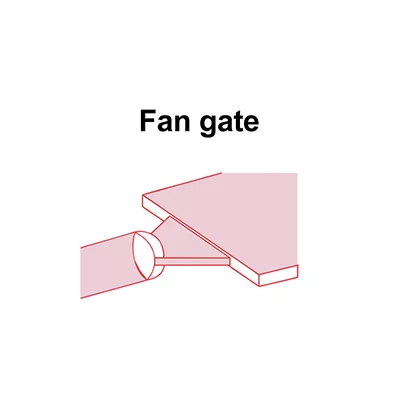
2.5 Fan Yolluk Girişi
Fan tipi giriş ağzı, enjeksiyon kalıplama işleminde kalıba girmeden önce kademeli olarak genişleyen bir giriş ağzıdır. Bu daha geniş giriş ağzı alanı, eriyik akışının daha eşit şekilde yayılmasına yardımcı olur ve bu da onu ince duvarlı, düz veya geniş plastik parçalar için kullanışlı hale getirir.
Tek girişli enjeksiyon kalıplama yöntemine kıyasla, yelpaze şeklinde giriş, malzeme akışını küçük bir alanda yoğunlaştırmaz. Bunun yerine, akışı daha geniş bir alana dağıtır; bu da akış izlerini, yönelim gerilimini ve çarpılmayı azaltmaya yardımcı olabilir. Bununla birlikte, giriş alanı daha büyük olduğu için, kalıplamadan sonra genellikle kesme işlemi gereklidir.
Fan Yolluk Girişi Avantajları | Fan Yolluk Giriş Sınırlamaları | Tipik Uygulamalar |
Erime akışının geniş alanlarda dağılımını iyileştirir. | Daha geniş kapı alanları genellikle budama gerektirir. | İnce cidarlı plastik parçalar. |
Akış izlerini ve malzeme yönelim etkilerini azaltmaya yardımcı olur. | Çok küçük bir kapı işareti gerektiğinde ideal değil. | Düz kapaklar, tepsiler, paneller, tabaklar. |
Daha düzgün ve dengeli dolgu gerektiren bölgeler için kullanışlıdır. | Kapı tasarımı, parça kalınlığı ve akış uzunluğuyla uyumlu olmalıdır. | Geniş veya sığ plastik ürünler. |

Injection Molding Defects: Flow Marks. Flow marks are surface defects on injection-molded plastic parts, manifesting as wavy lines, streaks, or discolored ring-like patterns, typically appearing around the gate area (as shown in the figure below). These defects can compromise the product’s appearance, aesthetics, localized structural strength, and functional reliability.
Root Causes:
The flow path or velocity of the melt is uneven, resulting in localized cooling or abnormal convergence.
How to prevent:
1. Adjust Injection Molding Process Parameters
Control injection speed, avoiding rates that are either too fast or too slow.
Increase melt temperature to reduce viscosity.
Increase mold temperature to slow down the cooling rate of the melt, facilitating smoother flow front convergence.
Appropriately extend the holding pressure time to ensure complete mold filling.
2. Optimize Mold Design
Adjust gate placement to minimize the impact of the melt against cold mold walls.
Improve runner design to reduce flow resistance.
Ensure uniform wall thickness throughout the part.
Strategically position the parting line to facilitate smooth melt convergence.
3. Material Selection
Utilize materials with superior flow properties.
Consider modifying filled materials to enhance the uniformity of their flow behavior.
3.Injection Molding Defects Commonly Caused by Material
9.Bubble/Void
2.6 Valf Girişli Yolluk
Valfli girişli enjeksiyon kalıplarında genellikle sıcak yolluklu kalıplarda kullanılır. Giriş, bir valf pimi tarafından açılıp kapatılır; bu da eriyik akışının, dolum sırasının, giriş görünümünün ve üretim istikrarının daha iyi kontrol edilmesini sağlar.
Yüksek hacimli projelerde, valf tipi kalıp girişleri malzeme israfını azaltabilir, kozmetik kaliteyi artırabilir ve daha hassas dolum kontrolünü destekleyebilir. Bu tip enjeksiyon kalıp giriş tasarımı, özellikle büyük parçalar, estetik parçalar, çoklu girişli kalıplar ve görünür giriş izlerinin en aza indirilmesi gereken ürünler için kullanışlıdır. Bununla birlikte, sistem daha karmaşıktır ve daha yüksek kalıp tasarım doğruluğu ve bakım gerektirir.
Sürgülü Valf Girişin Avantajları | Valf Yoluk Giriş Sınırlamaları | Tipik Uygulamalar |
Yolluk girişin açılıp kapanması üzerinde mükemmel kontrol sağlar. | Soğuk yolluklu sistemlere göre daha yüksek kalıp maliyeti. | Yüksek hacimli üretim kalıpları. |
Görünür kalıp izlerini azaltmaya ve yüzey kalitesini iyileştirmeye yardımcı olur. | Sıcak yolluk sistemi daha karmaşıktır. | Kozmetik plastik parçalar ve büyük parçalar. |
Sıralı dolumu ve daha iyi akış kontrolünü destekler. | Hassas kalıp tasarımı ve düzenli bakım gerektirir. | Otomotiv parçaları, ev aletleri gövdeleri, yüksek kaliteli muhafazalar. |
Pratikte, enjeksiyon kalıplamada giriş ve yolluk birlikte tasarlanmalıdır. Giriş tipi doğru olsa bile, kötü yolluk dengesi veya yanlış giriş konumu yine de akış izlerine, kaynak çizgilerine, büzülmeye veya kararsız boyutlara neden olabilir. Bu nedenle, kalıp üretimine başlamadan önce giriş seçimi her zaman DFM ve Moldflow analizleri sırasında gözden geçirilmelidir.
3. Enjeksiyon Kalıplama Giriş Kanalı Seçimi: Doğru Giriş Kanalı Nasıl Seçilir?
Doğru enjeksiyon kalıplama giriş noktasını seçmek, parça yapısına, malzemeye, görünüm gereksinimlerine, üretim hacmine ve kalıp maliyetine bağlıdır. İyi bir enjeksiyon kalıplama giriş noktası tasarımı, dolum performansı, giriş noktası kontrolü, üretim verimliliği ve uzun vadeli kalıplama stabilitesi arasında denge kurmalıdır.
Seçim Faktörü | Nelere Dikkat Edilmeli? | Önerilen Kapı Seçenekleri |
Parça boyutu ve duvar kalınlığı | Büyük veya kalın duvarlı parçalar güçlü dolum basıncına ihtiyaç duyarken, ince duvarlı parçalar hızlı ve dengeli bir akışa ihtiyaç duyar. | Enjeksiyon kalıplamada döküm kanalı girişi, kenar girişli, yelpaze girişli |
Malzeme akışı davranışı | PP ve PE kolayca akarken, PC, PA+GF, PBT ve mühendislik plastikleri daha dikkatli bir giriş ve yolluk tasarımı gerektirir. | Kenar girişi, fan girişi, sıcak yolluk girişi, valf tipi giriş |
Yüzey görünümü gereksinimleri | Kozmetik parçalarda ana yüzeyde görünür kalıp izleri, akış izleri ve kaynak çizgilerinden kaçınılmalıdır. | Tünel tipi giriş, iğne tipi giriş, valf tipi giriş enjeksiyon kalıplama |
Üretim hacmi | Düşük hacimli projelerde daha basit soğuk yolluklu kalıplar kullanılabilirken, yüksek hacimli üretim genellikle otomatik kalıp yolluğunu çıkarma veya sıcak yolluklu sistemler gerektirir. | Kenar giriş, tünel giriş, sıcak yolluk girişi, valf tipi giriş |
Kapı sökme yöntemi | Elle kesim, işçilik maliyetini artırır. Otomatik kapı ayırma sistemi, seri üretimde verimliliği artırır. | Tünel giriş, iğne giriş, sıcak yolluk girişi |
Kalıp yapısı ve maliyeti | Basit yolluk giriş yapısı, kalıp maliyetini düşürürken, gelişmiş giriş sistemleri stabiliteyi ve görünümü iyileştirir ancak kalıp maliyetini artırır. | Direkt giriş, kenar giriş, iğne giriş, valf tipi giriş |
Parça fonksiyonu ve montajı | Yollk girişi, sızdırmazlık yüzeylerinden, montaj alanlarından, klipslerden, vida yuvalarından ve yük taşıyan alanlardan uzak durmalıdır. | Ürün tasarımına ve Moldflow sonucuna bağlıdır. |
4. Enjeksiyon Kalıplarında Yolluk Giriş Tasarımının Temel Faktörleri
İyi bir enjeksiyon kalıplarında yolluk giriş kanalı sadece giriş kanalı tipini seçmekle ilgili değildir. Enjeksiyon kalıplarında doğru giriş kanalı tipi seçilse bile, yanlış giriş kanalı konumu, uygunsuz giriş kanalı boyutu veya dengesiz bir yolluk sistemi yine de üretimde kusurlara neden olabilir. Pratik enjeksiyon kalıplarında yolluk giriş kanalı tasarımında, aşağıdaki üç faktör özellikle önemlidir.
4.1 Yolluk Giriş Konumu ve Parça Fonksiyonu
Kalıp yolluk giriş noktasının konumu, eriyik plastiğin kalıbı nasıl dolduracağını doğrudan etkiler. Yanlış bir yolluk giriş noktası konumu, kaynak çizgilerine, hava kabarcıklarına, akış izlerine, düzensiz büzülmeye veya çarpılmaya neden olabilir.
Kozmetik parçalar için, yolluk giriş noktası görünür yüzeylerden uzak tutulmalıdır. Fonksiyonel parçalar için ise, sızdırmazlık alanlarına, klipslere, vida yuvalarına veya kritik montaj yüzeylerine yerleştirilmemelidir. Bazı durumlarda, valf girişli enjeksiyon kalıplama, yolluk giriş noktası kontrolünü iyileştirmeye ve yüksek görünüm gerektiren parçalarda görünür giriş noktası izlerini azaltmaya yardımcı olabilir.
4.2 Yolluk Giriş ve Malzeme Akışı
Kalıp yolluk giriş boyutu, dolum basıncını, paketleme verimliliğini, soğutma süresini ve kalıp yolluğunun çıkarılmasını etkiler. Kalıp yolluk girişi çok küçükse, parçada kısa atışlar, zayıf kaynak hatları veya kötü paketleme olabilir. Kalıp yolluk girişi çok büyükse, görünür bir kalıp ağzı izi bırakabilir ve kesme işini artırabilir.
Malzeme davranışı da önemlidir. PP ve PE genellikle daha kolay akarken, PC, PBT, PA, POM ve cam elyaf takviyeli malzemeler daha dikkatli enjeksiyon kalıplama giriş tasarımı gerektirir. Örneğin, sprue girişli enjeksiyon kalıplama, kalın duvarlı parçalar için güçlü bir dolum sağlayabilir, ancak daha büyük bir giriş izi bırakabilir.
4.3 Yolluk Girişi ve Kanalların Dengesi
Enjeksiyon kalıplamada giriş ve yolluk tek bir sistem olarak tasarlanmalıdır. Dengeli bir yolluk düzeni, özellikle çok gözlü kalıplarda basıncın eşit şekilde dağıtılmasına yardımcı olur. Yolluk sistemi dengeli değilse, bazı göz boşlukları aşırı dolarken diğerleri yetersiz kalabilir; bu da kararsız boyutlara ve tutarsız parça kalitesine yol açar.
Bu nedenle, DFM ve Moldflow analizleri sırasında giriş miktarı, yolluk düzeni ve giriş konumu birlikte incelenmelidir. İyi dengelenmiş bir enjeksiyon kalıbı giriş tasarımı, kusurları azaltmaya ve istikrarlı seri üretimi desteklemeye yardımcı olur.
5. Enjeksiyon Kalıplarda Yolluk Giriş Kusurları
Enjeksiyon kalıpların yolluk girişindeki yanlış tasarım, kalıp yapısı ve malzeme seçimi doğru görünse bile, kalıplama sırasında birçok soruna neden olabilir. Çoğu durumda, kusurlar plastik malzemenin kendisinden değil, enjeksiyon kalıplama sistemindeki giriş ve yolluk sisteminin dengesizliğinden, yanlış giriş tasarımından, yanlış giriş konumundan veya dengesiz giriş ve yolluk sisteminden kaynaklanır.
Aşağıda enjeksiyon kalıplama giriş tasarımıyla ilgili en yaygın hatalar yer almaktadır.
Giriş Sorunu | Olası Sebep | Nasıl Geliştirilir? |
Akış İzleri | Geçit konumunun uygunsuz olması, geçit boyutunun dar olması veya geçit bölgesine yakın enjeksiyon hızının yüksek olması nedeniyle eriyik akışı düzgün değildir. | Moldflow analizi ile enjeksiyon kalıplama giriş noktasının konumunu optimize edin, giriş noktası boyutunu ayarlayın ve akış dengesini iyileştirin. |
Kaynak Hatları | Erime cepheleri, geçit konumunun doğru seçilmemesi nedeniyle zayıf veya görünür alanlarda buluşur. | Enjeksiyon kalıplama düzeninde giriş konumunu ayarlayın, giriş sayısını artırın veya azaltın ve giriş ile yolluk yapısını gözden geçirin. |
Batma İzleri | Giriş çok erken donuyor veya sıkıştırma basıncı kalın duvarlı bölgelere etkili bir şekilde ulaşamıyor. | Kalın kesitler için enjeksiyon kalıplamada gerekirse giriş açıklığını artırın, paketleme basıncını iyileştirin veya daha iyi bir giriş açıklığı tipi seçin. |
Çarpma sayfası | Dengesiz dolum, eşit olmayan basınç veya kötü yolluk dengesi, soğuduktan sonra eşit olmayan büzülmeye neden olur. | Kalıp üretimine başlamadan önce yolluk dengesini iyileştirin, giriş noktası konumunu optimize edin ve enjeksiyon kalıbının giriş noktası tasarımını baştan sona gözden geçirin. |
Görünür Kapı İşaretleri | Giriş, estetik bir yüzeye yerleştirilmiş veya kapı tipi görünüm açısından uygun değil. | Daha iyi kapı kontrolü ve daha temiz bir görünüm için kapıyı gizli bir alana taşıyın veya valf kapılı enjeksiyon kalıplama yöntemini düşünün. |
Kısa Atış | Kapak çok küçük, akış yolu çok uzun veya basınç kaybı çok yüksek. | Daha güçlü dolgu gerektiren büyük veya kalın duvarlı parçalar için giriş boyutunu artırın, akış mesafesini kısaltın veya yolluklu enjeksiyon kalıplama yöntemini kullanın. |
6. Sonuç
Enjeksiyon kalıplarında yolluk giriş ağzı küçük olabilir, ancak plastik parça kalitesi ve üretim istikrarı üzerinde büyük bir etkiye sahiptir. Enjeksiyon kalıplamada doğru giriş ağzı tipinin seçilmesinden, giriş ağzı konumunun, giriş ağzı boyutunun ve giriş ağzı ile yolluk sisteminin optimizasyonuna kadar her detay, dolum dengesini, yüzey görünümünü, büzülmeyi, çarpılmayı ve çevrim verimliliğini etkiler. İyi planlanmış bir enjeksiyon kalıp giriş ağzı tasarımı, kalıplama kusurlarını azaltmaya ve tutarlı seri üretimi desteklemeye yardımcı olur.
PqMold’da, DFM’nin erken aşamasında kalıp giriş tasarımını inceliyoruz ve kalıp üretimine başlamadan önce dolum davranışını, kaynak hatlarını, hava tuzaklarını ve çarpılma risklerini değerlendirmek için Moldflow analizini kullanıyoruz. Plastik enjeksiyon kalıp üretimi, hassas CNC ve EDM işleme ve enjeksiyon kalıplama üretiminde güçlü deneyime sahip mühendislik ekibimiz, karmaşık veya yüksek görünüm gerektiren parçalar için kenar giriş, tünel giriş, pim giriş, yolluk giriş enjeksiyon kalıplama ve valf giriş enjeksiyon kalıplama dahil olmak üzere uygun giriş çözümleri önerebilir. Amacımız, müşterilerimizin istikrarlı üretim, daha iyi parça kalitesi ve güvenilir uzun vadeli kalıplama performansı elde etmelerine yardımcı olmaktır.
SSS
1. Kalıp T1’de iyi çalışıyor ama seri üretimde neden hala sorun yaşıyor ?
Bu durum genellikle enjeksiyon kalıplama yolluk giriş noktasının kısa süreli deneme koşullarında çalışması, ancak sürekli üretimde çalışmaması nedeniyle ortaya çıkar. Uzun döngüler sırasında ısı birikimi, dengesiz paketleme, giriş noktası donma süresi ve yolluk dengesi değişebilir. Bu nedenle giriş noktası tasarımı sadece T1 numuneleri için değil, gerçek üretim için de değerlendirilmelidir.
2. Yolluk tasarımını değiştirmek üretim maliyetimi düşürebilir mi ?
Evet. Daha iyi bir enjeksiyon kalıp yolluk giriş tasarımı, fireyi azaltabilir, çevrim süresini kısaltabilir, otomatik kalıp ayırma işlemini iyileştirebilir ve kesme işçiliğini düşürebilir. Yüksek hacimli projeler için doğru giriş çözümü, ilk kalıp maliyeti farkından çok daha fazla tasarruf sağlayabilir.
3. Plastik parçalarımda neden her zaman görünür kalıp izleri var ?
Görünür kalıp enjeksiyon giriş izleri genellikle yanlış yolluk giriş yeri konumu, uygun olmayan yolluk giriş tipi veya yanlış kalıp giriş boyutundan kaynaklanır. Estetik parçalar için, kalıp girişi gizli bir alana yerleştirilmeli veya sıcak yolluklu veya valfli kalıp girişli enjeksiyon kalıplama gibi daha temiz bir çözüm düşünülebilir.
4. Sıcak yolluklu veya valf tipi giriş , soğuk yolluk girişinden her zaman daha mı iyidir ?
Her zaman değil. Sıcak yolluk ve valf tipi kalıplama sistemleri verimliliği ve yüzey kalitesini artırabilir, ancak kalıp maliyetini ve bakım gereksinimlerini de artırır. Basit veya düşük hacimli parçalar için soğuk yolluk sistemi daha uygun maliyetli olabilir.
5. Doğru Yolluk Giriş Çözümünü Tavsiye Etmek İçin Hangi Bilgilere İhtiyacınız Var ?
Genellikle 3 boyutlu çizime, malzemeye, tahmini üretim miktarına, yüzey işleme gereksinimine ve montaj veya fonksiyonel gereksinimlere ihtiyacımız olur. Bu bilgilerle, enjeksiyon kalıplamada giriş ve yolluk sistemini inceleyebilir ve istikrarlı üretim için uygun bir çözüm önerebiliriz.

Enjeksiyon Kalıplama Hataları: Akış İzleri. Akış izleri, enjeksiyon kalıplama yöntemiyle üretilen plastik parçalarda dalgalı çizgiler, şeritler veya renk değiştirmiş halka benzeri desenler şeklinde ortaya çıkan yüzey kusurlarıdır ve genellikle giriş bölgesinin etrafında görülür (aşağıdaki şekilde gösterildiği gibi). Bu kusurlar, ürünün görünümünü, estetiğini, yerel yapısal dayanıklılığını ve işlevsel güvenilirliğini tehlikeye atabilir.
Temel Nedenler:
Erime akış yolu veya hızı düzensizdir, bu da yerel soğumaya veya anormal yakınsamaya neden olur.
Nasıl önlenir:
1. Enjeksiyon Kalıplama Prosesi Parametrelerini Ayarlayın
Enjeksiyon hızını kontrol edin, çok hızlı veya çok yavaş hızlardan kaçının.
Viskoziteyi azaltmak için erime sıcaklığını artırın.
Kalıp sıcaklığını artırarak eriyiğin soğuma hızını yavaşlatın ve böylece akış cephesinin daha düzgün bir şekilde birleşmesini sağlayın.
Kalıbın tamamen dolmasını sağlamak için tutma basıncı süresini uygun şekilde uzatın.
2. Kalıp Tasarımını Optimize Edin
Eriyen malzemenin soğuk kalıp duvarlarına olan etkisini en aza indirgemek için giriş yerini ayarlayın.
Akış direncini azaltmak için koşucu tasarımını iyileştirin.
Parçanın tamamında duvar kalınlığının homojen olmasını sağlayın.
Erime sürecinin sorunsuz bir şekilde birleşmesini kolaylaştırmak için ayırma çizgisini stratejik olarak konumlandırın.
3. Malzeme Seçimi
Akışkanlık özellikleri üstün olan malzemeler kullanın.
Dolgu malzemelerinin akış davranışının homojenliğini artırmak için bu malzemelerde değişiklikler yapmayı düşünün.
3. Enjeksiyon Kalıplamada Sık Görülen Malzeme Hataları
9. Kabarcık/Boşluk

Enjeksiyon kalıplamada, renk bozulması, kalıplanmış parçanın yüzeyinde belirtilen renkten sapma gösteren renklerin (örneğin sararma, koyu çizgiler veya siyah noktalar) ortaya çıkması anlamına gelir. Bu, bir yüzey kusuru oluşturur. Üst düzey veya marka ürünler için, renk tutarsızlığı ürünün ucuz veya kusurlu görünmesine neden olabilir. Seri üretim mallarında, tek tek birimler arasındaki önemli renk farklılıkları, bir araya getirilmiş setlerin veya ürün serilerinin görsel bütünlüğünü tehlikeye atabilir.
Temel Nedenler:
Renk bozulmasının temel nedeni, eriyik içinde düzensiz renk dağılımına veya termal veya kimyasal değişimlerin meydana gelmesine yol açan malzeme, sıcaklık veya kalıptaki bir anormalliktir.
Nasıl önlenir:
Genel yaklaşımımız şu şekildedir: Malzeme temizliğini korumak, istikrarlı eriyik akışını sağlamak ve kalıbı homojen sıcaklık dağılımıyla temiz tutmak. Spesifik olarak:
Malzeme Hazırlığı
Hammaddelerin iyice kurutulması gerekir: Özellikle PA, PC ve ABS gibi higroskopik malzemeler.
Ham madde partilerini standartlaştırın: Farklı üretim partilerinden kaynaklanan renk farklılıklarını önleyin.
Ana karışımı/boyaları iyice karıştırın: Boya maddelerinin homojen bir şekilde dağıldığından emin olun.
Süreç Optimizasyonu
Namlu sıcaklığını kontrol edin: Aşırı ısıdan kaçının, çünkü bu termal bozulmaya veya yanmaya yol açabilir.
Enjeksiyon hızını ve tutma basıncını kontrol edin: Erime noktasındaki düzensiz soğumayı veya soğuk kalıp duvarına karşı termal şoku önleyin; bu durum renk farklılıklarına neden olabilir.
Kalıp sıcaklığını sabit tutun: Yerel renk farklılıklarını en aza indirmek için tutarlı soğutma sağlayın.
Küf Yönetimi
Kalıp boşluğunu temizleyin: Hurda malzeme veya kalıntılardan kaynaklanan kirlenmeyi önleyin.
Kalıp yüzeylerini parlatın veya kaplayın: Soğutma verimliliğini olumsuz etkileyebilecek oksidasyon veya yorulmayı önlemek için kalıp yüzeyini koruyun.
4. Önleyici Tedbirler
PqMold’un kalite yönetim sisteminde, aşağıdaki önleyici tedbirlere özellikle önem verilmektedir:
Kalıp Tasarım Aşaması
CAE akış analizi kullanarak yolluk sistemini optimize edin ve dolum homojenliğinin ≥%95 olmasını sağlayın.
Soğutma sistemi yerleşimi, sıcaklık farklarının ±5°C içinde kontrol edilmesini sağlamalıdır.
Kalıplanabilirlik puanlarının ≥85 olmasını sağlamak için ürün yapısı DFM analizi.
Üretim Hazırlık Aşaması
Hammadde denetimi: Nem, erime akış indeksi ve safsızlık içeriği gibi temel göstergelerin %100 tespiti.
Ekipman bakımı: Ana bileşenler için 500 saati geçmeyen hassas kontrol döngüsü.
Standart proses dokümanları: 30’dan fazla kritik kontrol noktası içerir.
Üretim Süreci Kontrolü
PqMold, aşağıdaki amaçlara ulaşmak için dijital bir üretim yönetim sistemi kullanmaktadır:
Proses parametrelerinin gerçek zamanlı izlenmesi, ±%3’ün üzerindeki sapmalar otomatik uyarıları tetikler.
Ürün kalitesinin saatlik olarak örneklenmesi ve bir kalite takip veritabanının oluşturulması.
Anormal durumlara müdahale süresi 15 dakika içinde kontrol altına alınmıştır.
5. Kalite Kontrolün Temel Noktaları
Temel Parametre İzleme Standartları:
Sıcaklık: Malzeme sıcaklığı dalgalanması ±5°C, kalıp sıcaklığı dalgalanması ±2°C
Basınç: Enjeksiyon basıncı dalgalanması ±%3, tutma basıncı dalgalanması ±%2
Zaman: Enjeksiyon süresi dalgalanması ±0,1 s, bekleme süresi dalgalanması ±0,2 s, soğutma süresi dalgalanması ±1 s
Test Yöntemleri ve Standartları:
Görünüm kontrolü: 800-1000 lüks aydınlatma sağlamak için standart ışık kaynakları kullanın.
Boyutsal ölçüm: Kritik boyutların %100 tespiti, genel boyutlar AQL 2.5 standardında örnekleme.
Performans testleri: Ürün gereksinimlerine göre mekanik, hava koşullarına dayanıklılık ve diğer testleri gerçekleştirin.
PqMold, yukarıda belirtilen kontrol önlemlerini titizlikle uygulayarak, müşterilerinin ürün kusur oranlarını %0,1’in altında tutmasına ve ürün kalitesinin sektörün önde gelen seviyesinde kalmasına yardımcı olur.
3. Sonuç
Enjeksiyon kalıplama genellikle kalıplama ekipmanına önemli bir ön yatırım gerektirir; bu nedenle, yeniden işleme veya yeniden üretimle ilişkili yüksek maliyetlerden kaçınmak için kalıbın ilk seferde doğru tasarlanması ve üretilmesi kritik öneme sahiptir. Kalıplama işlemi veya malzemelerle ilgili kusurlar, parametrelerin optimize edilmesi, uygun malzemelerin seçilmesi veya sıkı kalite kontrol önlemlerinin uygulanmasıyla genellikle nispeten düşük maliyetle çözülebilir. Bununla birlikte, altta yatan neden ne olursa olsun, enjeksiyon kalıplama ürünlerindeki kusurlar üretim verimliliğini, müşteri memnuniyetini ve karlılığı doğrudan etkiler.
Hammadde denetimi, süreç içi kontroller, kalıp hata ayıklama ve renk kontrolü de dahil olmak üzere kapsamlı kalite kontrol önlemlerinin uygulanması, kusurları en aza indirebilir. Enjeksiyon kalıplama yöntemiyle üretilen parçaların her partisinde renk tutarlılığını sağlamak için profesyonel kolorimetreler kullanıyoruz; böylece ürün estetiğini ve marka imajını tehlikeye atabilecek renk farklılıklarını önlüyoruz.
Enjeksiyon kalıplamada sık karşılaşılan hataları ve çözümlerini artık bildiğinize göre , ürünlerinizin hem tasarım özelliklerini hem de müşterilerinizin kalite standartlarını sürekli olarak karşılamasını sağlamak için güçlü kalite kontrol önlemlerinden yararlanabilirsiniz.